Бетонирование промышленного пола организуют как непрерывную производственную смену. На объекте заранее распределяют роли: приёмка смеси, подача, распределение, вибрирование, контроль отметок, работа с топпингом и затирка. Руководитель смены следит за темпом и корректирует зону работ при изменении погоды, температуры или графика доставки. Чем больше площадь захватки, тем важнее согласованность команды.
Перед стартом повторно проверяют мембрану, армирование, направляющие и чистоту участка. На поверхности не должно быть воды, снега, масла и свободного мусора. Лазерное оборудование настраивают по независимым реперам. Контрольный замер выполняют до разгрузки первой машины, потому что после начала потока времени на исправление организационных ошибок почти не остаётся.
1. Приёмка бетонной смеси
Каждый миксер сопровождается документом с составом, временем загрузки и характеристиками смеси. На объекте измеряют подвижность и температуру, периодически формуют контрольные образцы. Слишком жёсткая смесь затрудняет уплотнение, слишком подвижная может расслоиться и увеличить усадку. Самовольное добавление воды недопустимо: удобство нескольких минут оборачивается слабым верхним слоем, пылением и трещинами.
Поставка должна соответствовать скорости укладки. Большой интервал создаёт холодный шов, а слишком плотный поток приводит к ожиданию миксеров и потере удобоукладываемости. Если задержка неизбежна, руководитель определяет границу технологической остановки и оформляет её как рабочий шов, а не пытается растянуть затвердевший край.
2. Укладка и уплотнение
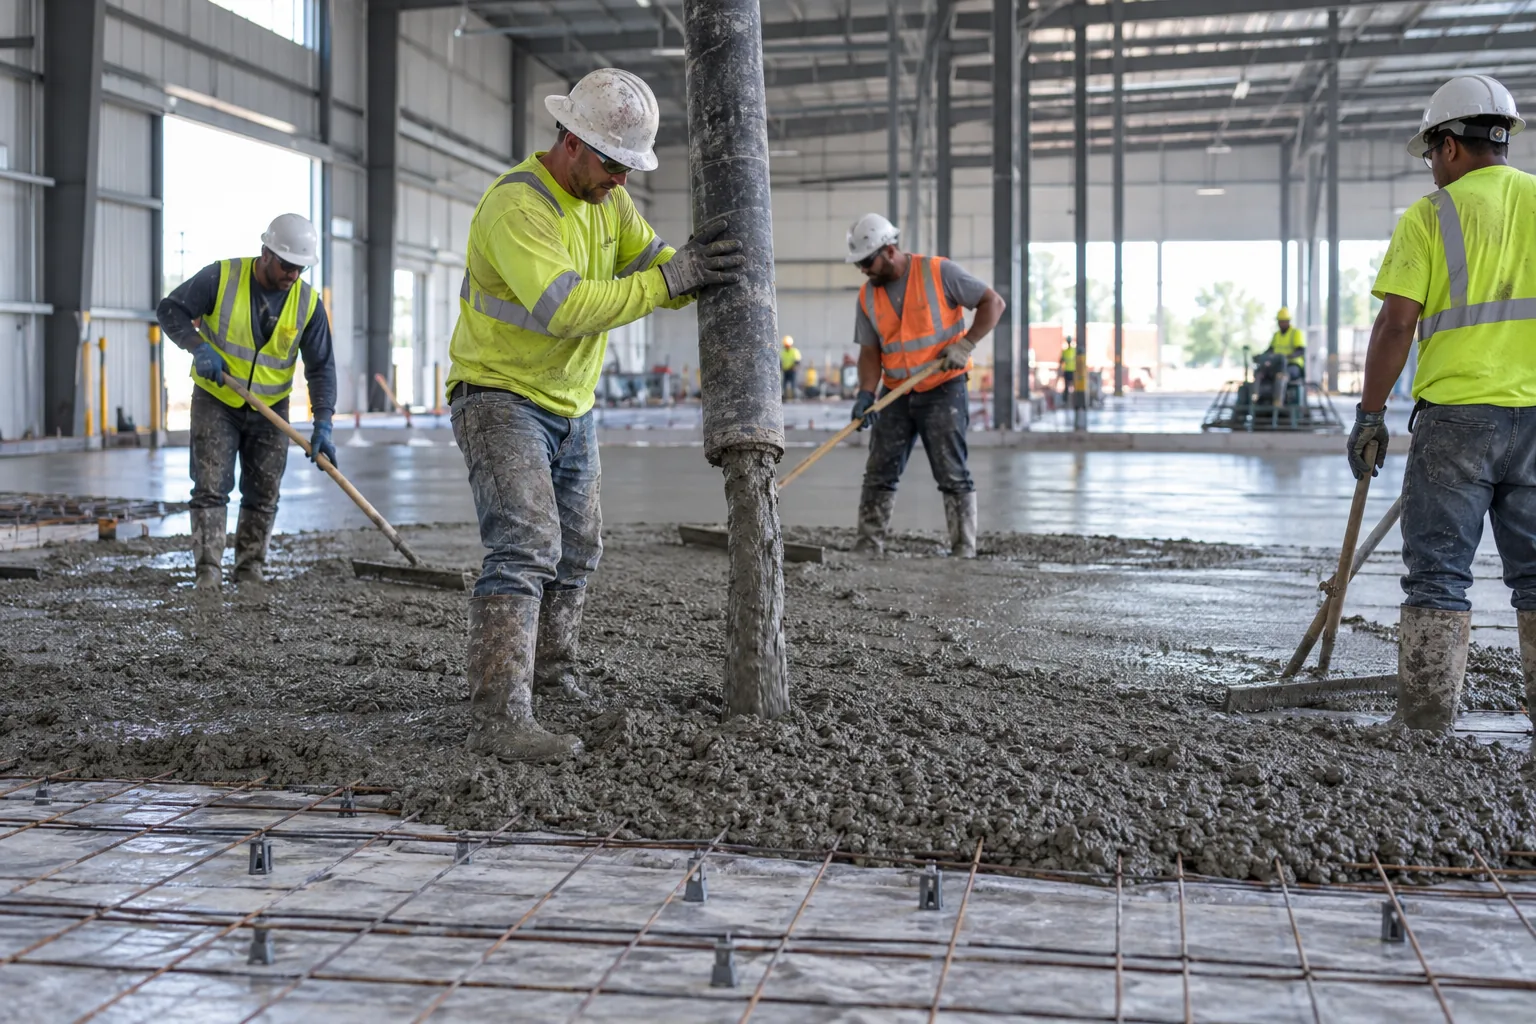
Бетон подают насосом, лотком или напрямую из миксера в зависимости от объекта. Рабочие разравнивают смесь и не допускают перемещения больших объёмов граблями на дальнее расстояние: это вызывает расслоение. Глубинные вибраторы уплотняют участки у швов, колонн и закладных; виброрейка или лазерный бетоноукладчик формируют основную плоскость.
Отметки проверяют сразу за укладкой. Затирочная машина уплотнит поверхность, но не устранит крупный перепад. Возле стен и колонн используют ручные инструменты, сохраняя ровность перехода. Кромки рабочих швов требуют особого внимания, поскольку позднее по ним проходят колёса погрузчиков.
3. Внесение сухого упрочнителя
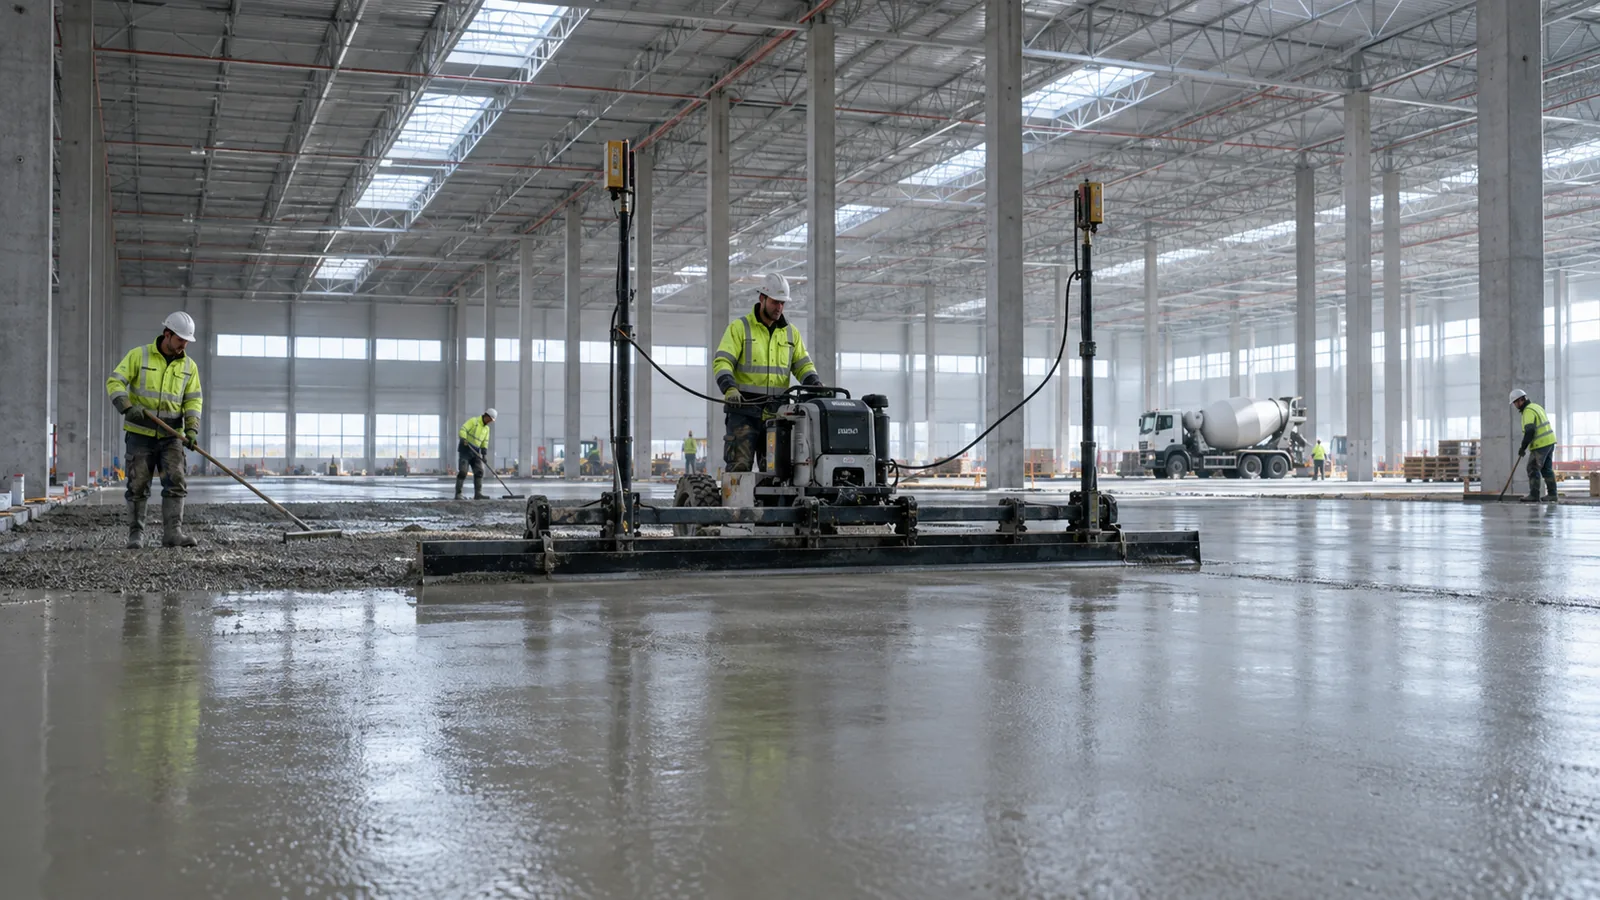
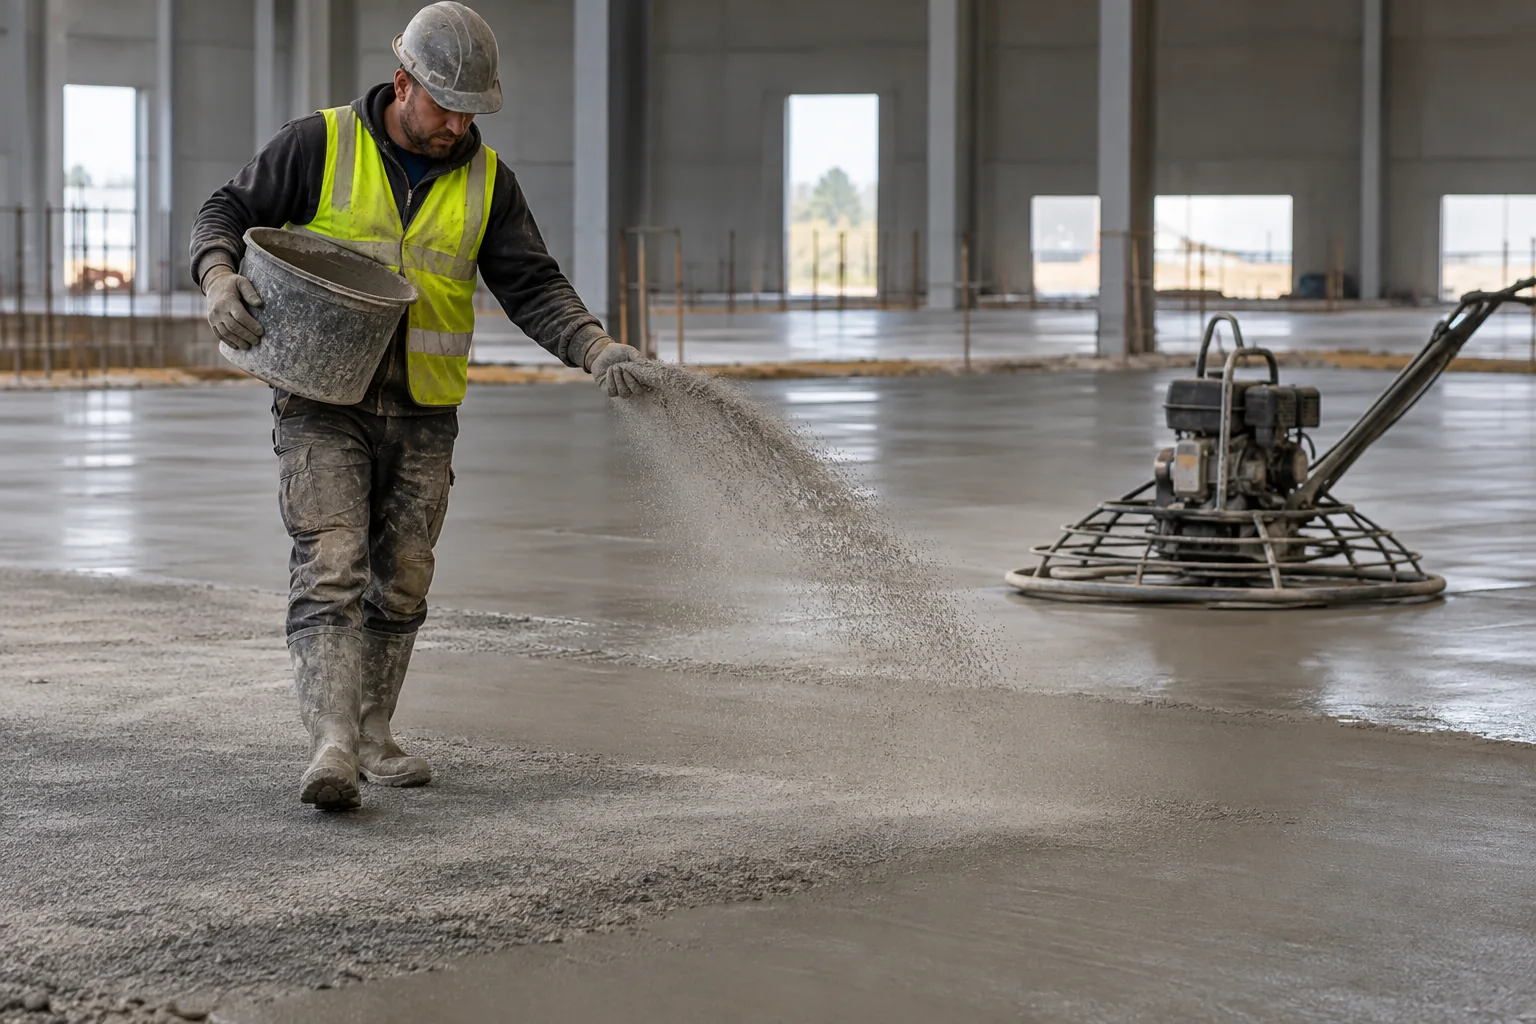
Топпинг распределяют после исчезновения воды с поверхности и набора бетоном начальной жёсткости. Если начать слишком рано, смесь утонет и изменит геометрию. Если опоздать, упрочнитель не получит достаточно влаги и не свяжется с плитой. Момент оценивают по следу обуви, состоянию бетона у кромок и реакции поверхности на диск машины.
Материал вносят равномерно по норме производителя. На больших площадях предпочтительны тележки-дозаторы или механизированное распределение. Случайная подсыпка ведром создаёт разницу расхода, оттенка и износостойкости. Сначала обрабатывают зоны у стен, колонн и швов, где бетон обычно схватывается быстрее. После впитывания влаги выполняют дисковую затирку, при необходимости вносят оставшуюся часть состава.
4. Дисковая и лопастная затирка
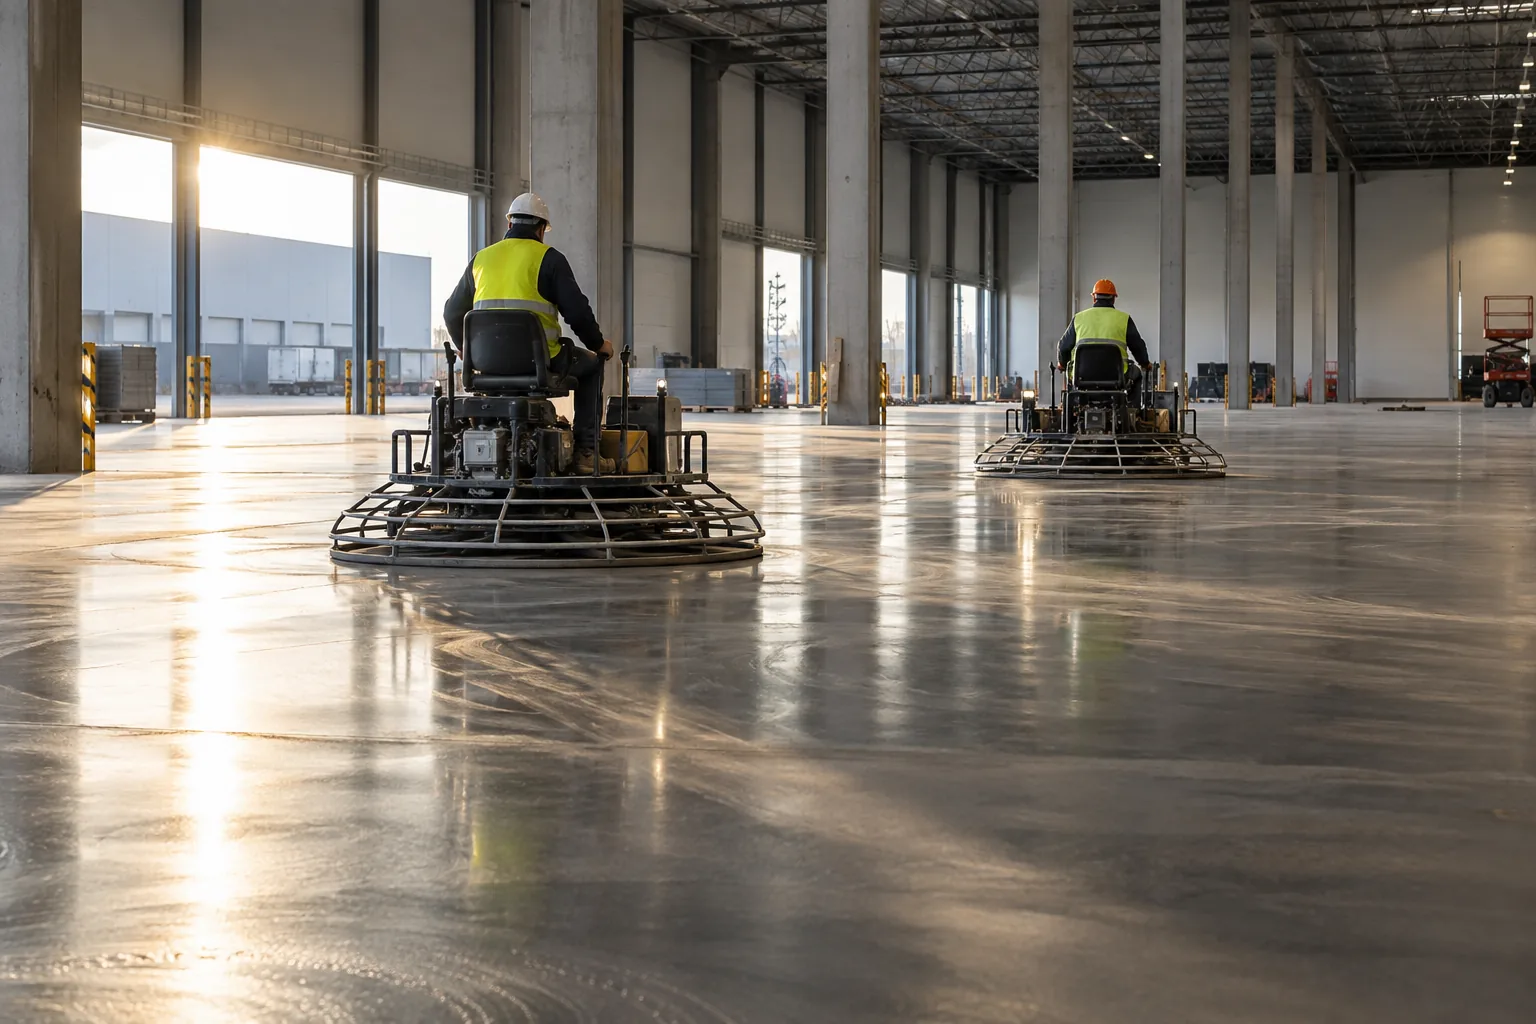
Первые проходы диском объединяют упрочнитель с цементным тестом и закрывают следы предыдущих операций. Машины двигаются перекрывающимися маршрутами. Оператор следит за волнами, налипанием и локальной влажностью. Ранний проход оставляет глубокие следы, поздний не позволяет уплотнить поверхность.
По мере твердения переходят к лопастям, увеличивают их угол и скорость. Несколько перекрёстных проходов формируют плотную гладкую поверхность. Чрезмерная полировка опасна: она может запечатать воду, вызвать потемнение и сетку микротрещин. В углах работают кромочными машинами, добиваясь сопоставимого качества без заметных переходов.
5. Контроль качества
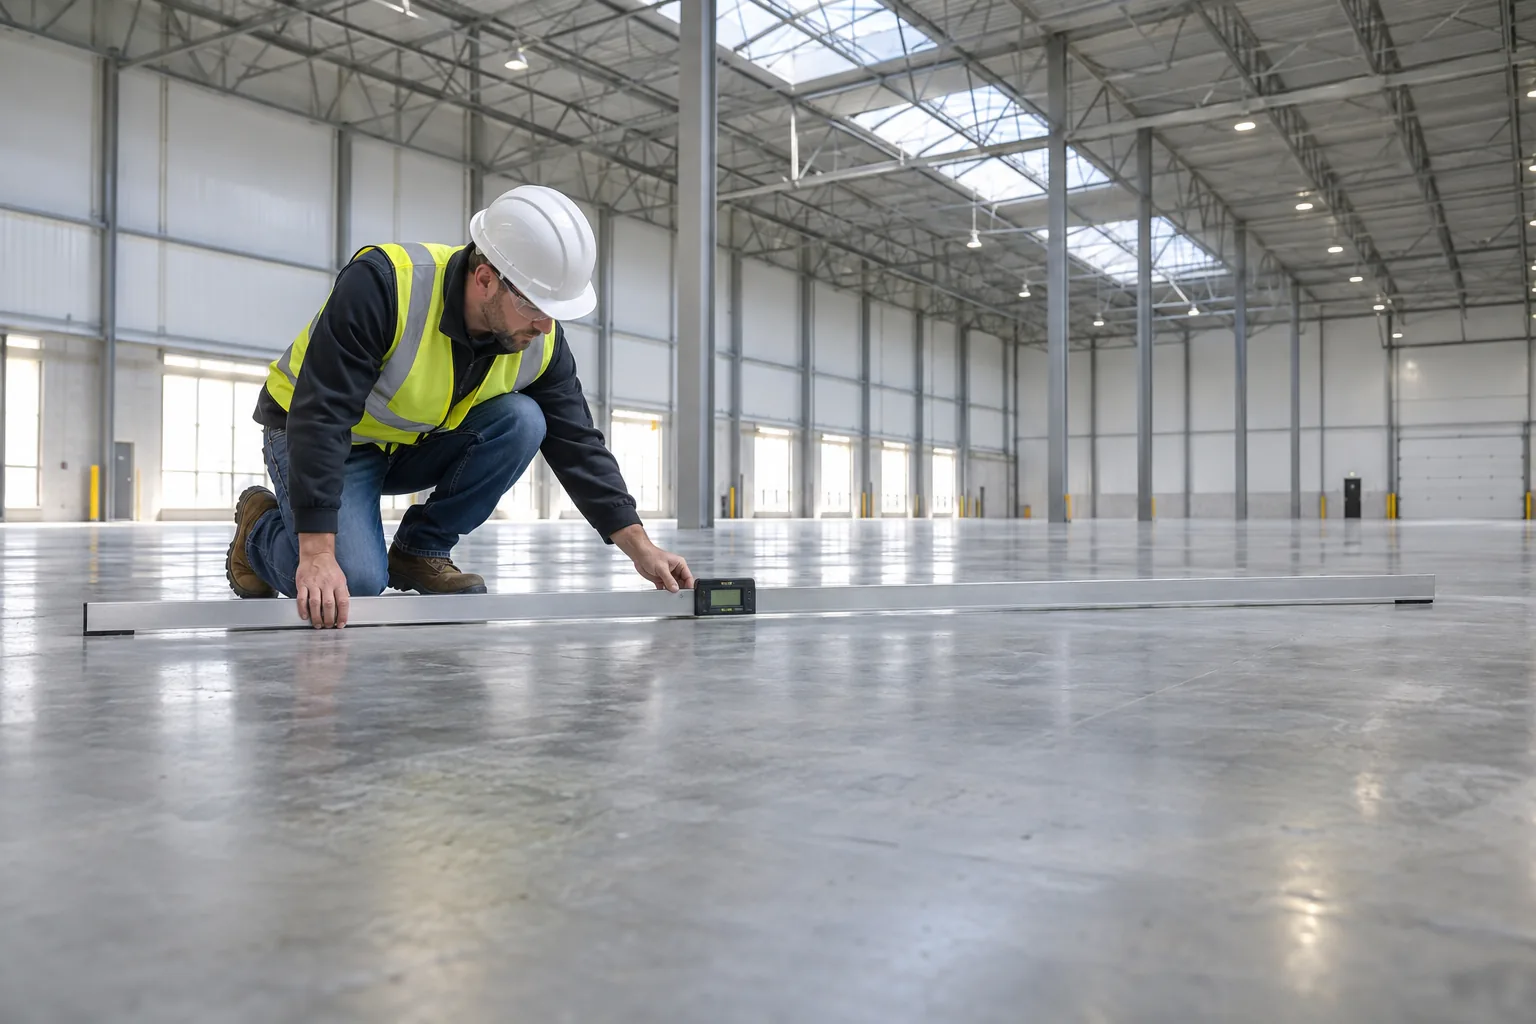
Во время смены фиксируют номера партий бетона, время операций, расход топпинга и температуру. Ровность измеряют согласованным методом после того, как поверхность допускает безопасный доступ. Визуально оценивают следы машин, наплывы, открытые поры и переходы у кромок. Локальные дефекты легче исправить в технологическом окне, чем после полного набора прочности.
Цвет цементной поверхности неизбежно имеет небольшую неоднородность. Она связана с влагой, температурой, временем затирки и свойствами сырья. Это не всегда означает потерю эксплуатационных характеристик. Приёмка должна опираться на измеримые требования: ровность, прочность, износостойкость, целостность кромок и отсутствие отслоений.
Завершение смены
Сразу после последней затирки запускают уход за бетоном. На поверхность наносят мембранообразующий состав или применяют укрывной метод. Открытые ворота, сквозняк и локальный нагрев вызывают быстрое испарение, поэтому микроклимат контролируют. Участок ограждают от людей, колёс, воды и строительного мусора.
Команда передаёт схему фактических границ захватки, время окончания затирки и план нарезки швов. Эти данные нужны следующей смене: промедление с резкой может привести к произвольным трещинам. Правильно завершённое бетонирование — это не блеск поверхности в конце ночи, а документированная готовность к уходу и контролируемому набору прочности.